理解原理,是诊断失效的前提。先搞清楚它是什么、由什么构成、靠什么密封。
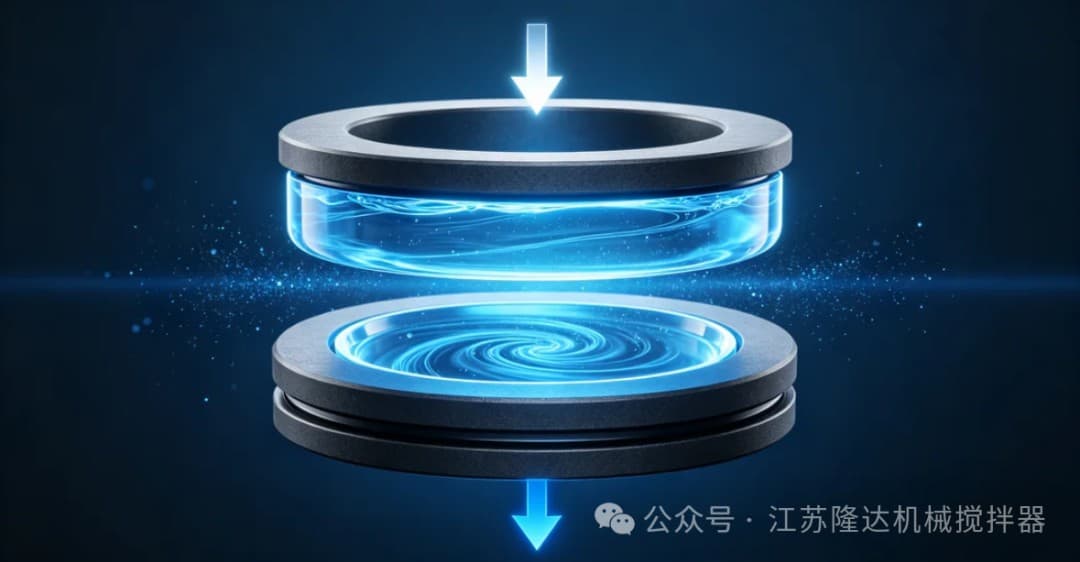
机械密封(Mechanical Seal),又称端面密封,是指由至少一对垂直于旋转轴线的端面,在流体压力与补偿机构弹力(或磁力)的共同作用下保持贴合、相对滑动,从而阻止流体泄漏的装置。它与填料密封、迷宫密封最大的区别在于:它靠"垂直于轴线的端面贴合"来密封,而不是靠填料与轴之间的径向挤压。
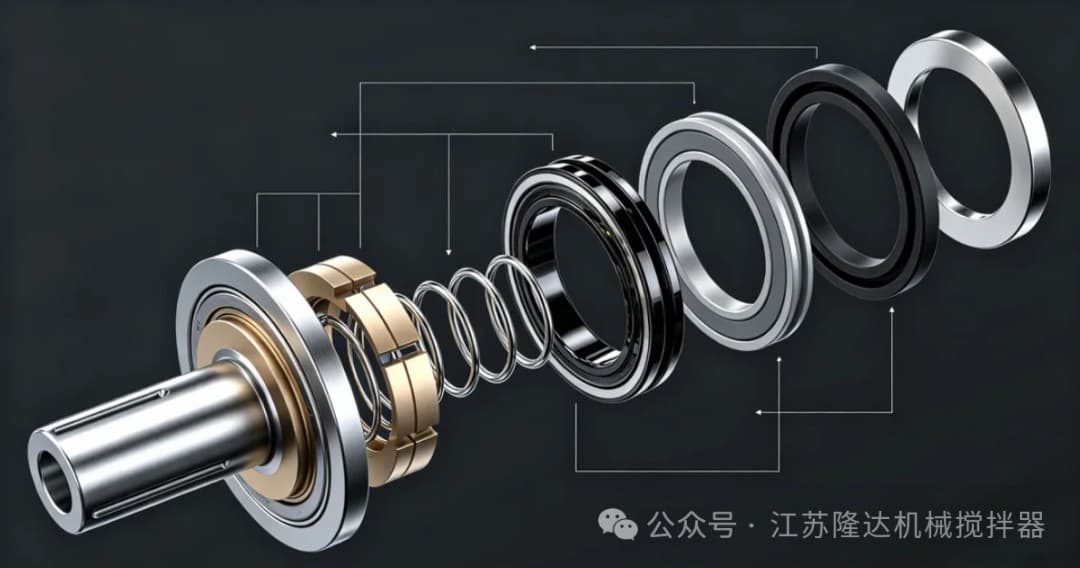
按功能单元划分,一台机械密封由以下四大部分组成:
| 功能单元 | 典型元件 | 作用 |
|---|---|---|
| 端面摩擦副(主密封) | 动环(旋转环)、静环(静止环) | 核心密封面,靠贴合+液膜实现密封与润滑 |
| 弹性补偿元件 | 单弹簧、多弹簧、波纹管 | 提供端面闭合力,补偿端面磨损 |
| 辅助密封圈 | O形圈、V形圈、楔形圈 | 封堵静环与压盖、动环与轴之间的间隙 |
| 传动与固定件 | 传动销/螺钉、紧定螺钉、防转销、弹簧座、轴套、压盖 | 传递扭矩、定位防转,构成完整密封总成 |
机械密封之所以能密封,关键在于端面摩擦副之间存在一层极薄的液膜。稳定运行时,密封处于一个精妙的"受力平衡"状态:
在这一平衡下,两端面间隙稳定在 微米级(约1μm量级,相当于一根头发丝直径的约五十分之一)。这层膜既提供了润滑、避免干摩擦,又因间隙极小、液膜表面张力与黏性阻力极大而几乎不漏。
(1)端面比压——端面单位面积上的平均压紧力,是决定密封性能与寿命的核心参数。液体机械密封的端面比压一般控制在 0.2~0.6 MPa:比压过大会加剧磨损与发热,过小则密封性不足。
(2)平衡系数与平衡型/非平衡型——非平衡型介质压力几乎全部作用在端面上,端面比压随介质压力升高而增大,结构简单、成本低,一般适用于中低压场合;平衡型通过结构设计(如轴套台阶)减小介质压力在端面上的作用面积,使端面比压基本不受介质压力影响,适用于中高压、介质易汽化或压力波动大的工况。选型原则很朴素:压力越高、越不稳定,越应该选平衡型。
(3)pV值——端面比压 p 与端面平均线速度 v 的乘积,是衡量摩擦副"工作强度"的重要指标。pV值越高,端面发热越严重,越容易发生热裂。高性能摩擦副(如碳化硅/碳石墨)的许用pV值可达 十几 MPa·m/s 量级,但实际选型必须结合冷却与润滑条件综合校核,切不可只看单一数值。
端面材料直接决定密封的寿命与可靠性。常用配对及适用场景如下:
| 配对组合 | 特点 | 典型适用 |
|---|---|---|
| 碳化硅(SiC)/ 浸渍碳石墨 | 最常用;自润滑性好,耐温耐蚀 | 清洁介质、通用工况 |
| 碳化硅 / 碳化硅(硬对硬) | 耐磨、耐颗粒;但抗干运转能力差,易咬合 | 含颗粒介质(需配冲洗) |
| 碳化钨(WC)/ 碳石墨 | 韧性强,抗冲击、耐磨损 | 重载、冲击、磨损工况 |
| 硬质合金 / 碳石墨 | 强度高,性价比好 | 一般工业泵 |
选型要点:必须综合介质腐蚀性、温度、含固量。含固体颗粒介质宜选硬对硬并配冲洗;易结晶介质要考虑密封腔的伴热与冲洗方案;高腐蚀介质要核对材料耐蚀表,必要时选用特种陶瓷或涂层。
单端面密封的寿命,一半取决于辅助系统。对于易结晶、易聚合、含颗粒或高危介质,常采用双端面密封——两对端面之间充入隔离液/缓冲液,实现"零泄漏"级保护。API 682 标准定义了大量密封冲洗方案(Plan),选对冲洗方案,往往比换更贵的密封更有效:
| 方案 | 内容 | 适用场景 |
|---|---|---|
| Plan 11 | 泵出口引介质自冲洗 | 清洁工况、最常用 |
| Plan 31 | 自冲洗 + 旋流分离器 | 介质含固体颗粒 |
| Plan 32 | 外接清洁冲洗液 | 含颗粒 / 易结晶 / 易聚合介质 |
| Plan 53B / 54 | 双端面密封的加压隔离液系统 | 高危、易燃、易结晶介质 |
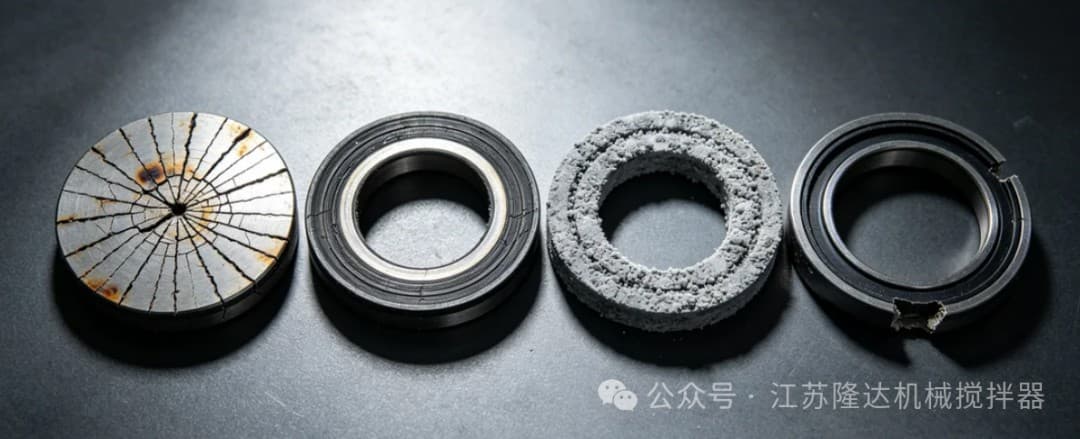
失效诊断是工程经验的集中体现。核心思路:先找准"从哪漏",再看端面形貌"怎么坏的",最后反推"为什么坏"。
机械密封的泄漏不外乎四条路径,排查时先分清"从哪漏",再判断"为什么漏",方向就不会错:
| 失效模式 | 端面/部件形貌特征 | 主要诱因 |
|---|---|---|
| 端面磨损 | 均匀磨损痕、镜面发亮或环状磨痕 | 比压过大、弹簧弹力过大、润滑不良、磨粒进入 |
| 端面热裂 | 端面出现径向放射状裂纹(如光芒状) | pV值超限、冷却/冲洗不足、干运转、急冷急热 |
| 端面结垢/结晶 | 端面被硬质垢层或结晶覆盖、被"撑开" | 介质易结晶、温度过低、冲洗不足、停机滞留析晶 |
| 弹簧失效 | 弹簧腐蚀、断裂、卡滞、弹力衰减、并圈 | 材质不耐介质、杂质卡入、补偿行程不足 |
| 辅助密封圈失效 | O形圈老化、溶胀、挤出、磨损、碳化 | 介质/温度不兼容、密封槽设计不当、装配损伤 |
此外还有:波纹管破裂、轴面磨出沟槽、SiC/SiC 硬对硬摩擦副干运转后"咬死"等。看到形貌,基本就能锁定故障家族。
把失效放到"设计—制造—安装—运行"的全生命周期里找原因,是系统性的做法。以下四个维度逐项过一遍:
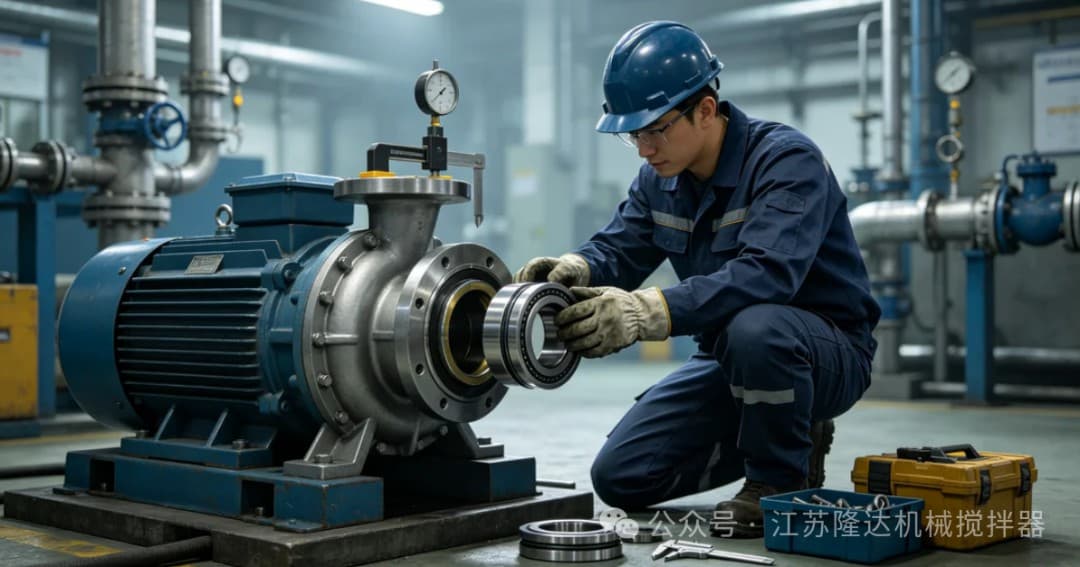
现象:某化工厂输送含悬浮颗粒液体的离心泵,机械密封平均 1~2 个月失效一次,泄漏量逐渐增大,拆检发现端面出现明显环形沟槽与划伤。
排查:介质含硬质颗粒;原方案为自冲洗(Plan 11),颗粒直接进入端面充当"磨料";且入口过滤器缺失、过滤精度不足。
对策:① 改用 Plan 32 外接清洁冲洗液;② 入口加装 / 更换高精度过滤器;③ 摩擦副改用碳化硅对碳化硅(硬对硬),并优化冲洗孔布置。
结果:密封寿命由约 2 个月延长至 1 年以上。
现象:某输送易汽化介质(如轻烃)的泵,密封端面出现崩边与局部热裂纹,泵体伴随明显汽蚀噪声与振动。
排查:装置汽蚀余量(NPSHa)不足,泵频繁汽蚀;汽蚀引起轴向窜动与振动,密封端面反复冲击、瞬时脱开;冲洗压力不足又加剧了端面干摩擦。
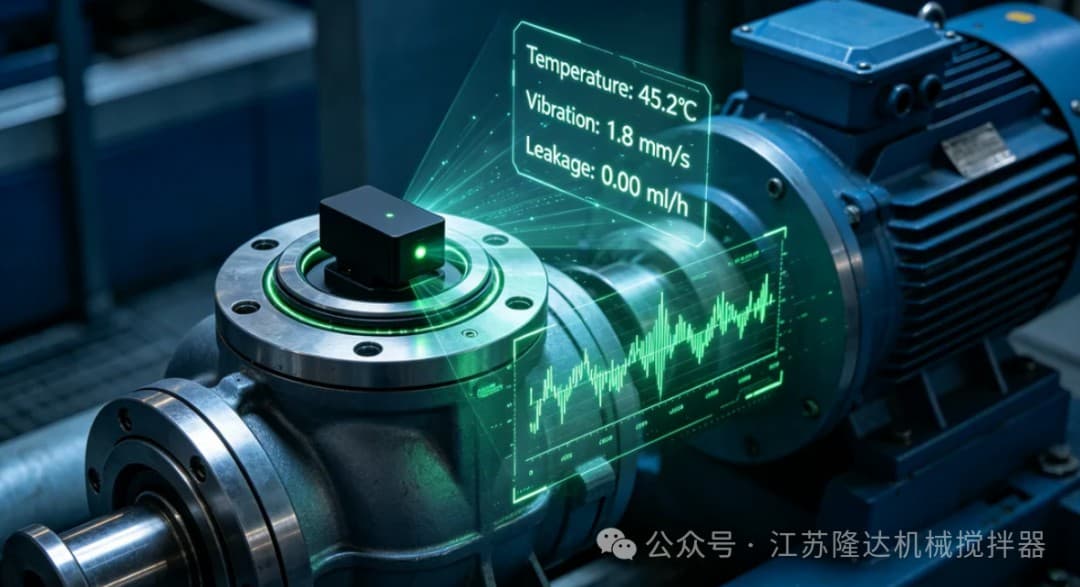
对策:① 提高入口液位、降低管路阻力,保证足够 NPSHa;② 选用平衡型集装式密封,提升抗冲击能力;③ 配大流量冲洗 + 冷却,控制端面温度;④ 加装振动监测。
结果:汽蚀消除后密封运行稳定,寿命显著提升。
从全生命周期管理入手,六步走,每一步都直接影响密封能用多久。
写在最后
机械密封虽小,却是旋转设备可靠性的"命门"。回到开头那句话:七分选型、三分安装、十分工况管理。
真正的高手,不是等密封坏了再换,而是从选型、安装到运行维护的全生命周期里,把每一个环节都管到位。
如果你的设备也有"密封总坏"的困扰,不妨按文中的四个维度逐项排查——很多时候,答案就藏在一个被忽略的细节里。
· API 682《离心泵和回转泵用轴封系统》(Pumps—Shaft Sealing Systems for Centrifugal and Rotary Pumps)
· GB/T 33509《机械密封通用规范》
· GB/T 6556《机械密封的型式、主要尺寸、材料和识别标志》
· ISO 21049《离心泵和旋转泵的轴封系统》
地址: 南京市高淳区淳溪镇河城大街18号
热线电话: 18951913077
公司邮箱: longda@chinaml.com
025-57886727/3017

We specialize in the design, manufacturing, and sales of various mechanical equipment, including mechanical seals, reducers, agitators (mixing devices), flue damper doors, and ammonia injection grilles
 首页


