干了二十年搅拌设备设计,最怕听到甲方说一句话:“釜体按老规矩来,搅拌器随便选一个装上就行。”
你要是真的随便选,那后面等着你的就是:混合不均、死区严重、能耗飙升,甚至搅拌轴断裂。
这不是危言耸听。我在现场见过太多这样的案例——搅拌轴强度、变形、临界转速全都校核过了,设计计算书看起来漂漂亮亮,结果运行三个月轴就断了。问题出在哪?往往不是轴本身的问题,而是整个搅拌系统跟釜体的匹配从一开始就没做对。
反应釜的搅拌设计,从来不是“选一个搅拌器”这么简单。它是一套系统的工程决策:搅拌器怎么选、挡板怎么配、釜体几何怎么定、功率怎么放大——每一步环环相扣,任何一环脱节,最后的效果都会大打折扣。
今天我就把这套逻辑掰开揉碎讲清楚。
很多同行选搅拌器习惯翻样本,“这个桨型以前用过,没问题”——这恰恰是最危险的思路。
搅拌器选型的第一原则,是根据物料的粘度和搅拌目的来锁定大类,而不是凭经验拍脑袋。
低粘度体系(<500 cP),推进式或涡轮式搅拌器是主力。推进式以轴向流为主,适合溶液稀释、固体悬浮这类需要快速循环的场景,能耗也低。涡轮式则高剪切力设计,径向和轴向流兼有,乳化、纳米材料分散这类活儿离不开它。
一旦粘度上去(超过 5000 cP),涡轮式就力不从心了。桨叶转得再快,离桨远的物料照样纹丝不动。这时候锚式、框式或者螺带式才是正解——桨叶贴着釜壁走,专门消除死角,聚合物熔融、树脂合成这种高粘度场景必须用它们。国际上的选型指南也明确说了,粘度超过 25000 cP 的体系,必须采用密近间隙的螺带或锚式搅拌器,在层流状态下运行。
但现实中,很多反应体系的粘度并不是恒定的。比如酯化反应,随着反应进行粘度会逐渐升高;某些聚合体系,前期像水一样稀,后期稠得像蜂蜜。这种情况下,单一桨型根本覆盖不了全工况,得考虑组合桨方案——不同的桨型负责不同阶段的混合任务,搭配使用。
说完搅拌器,再说一个经常被忽视的细节:挡板。
我见过不少反应釜,釜体设计没问题,搅拌器选得也不错,但运行起来物料就是转圈圈,上下翻腾的效果很差。一问,没装挡板。
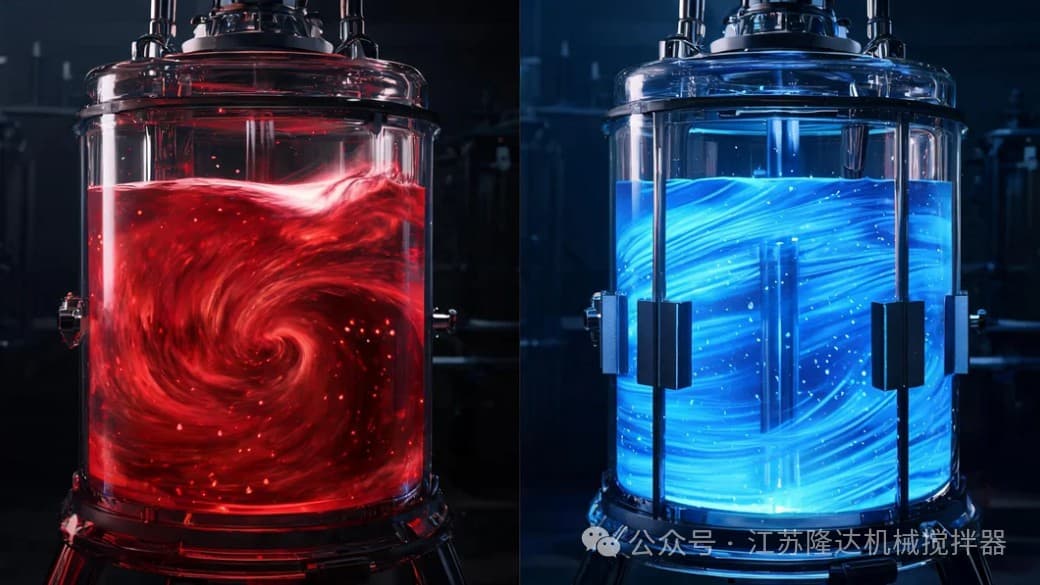
搅拌器一转,液体跟着做圆周运动,离心力把液体甩到釜壁上,中间形成一个大漩涡——这就是所谓的“打旋”现象。液面中心凹陷,混合效率极低,严重时搅拌器空转,什么都混不到。挡板的作用就是打破这种切向流动,把旋转的液流转变成轴向和径向的流动,形成有效的循环。
挡板怎么配?一般钢制容器装 4 块就够了,宽度取釜内径的 1/12 到 1/10,沿釜壁 90 度均匀分布。这就是“全挡板条件”——再多加挡板,轴功率也不会再增加,搅拌效果已经到顶了。
需要注意的是,挡板的设置跟物料粘度有关。粘度越高,挡板宽度可以适当缩小。高粘度体系本身流动性就差,挡板开得太大反而会形成新的死角。
还有一点容易被忽略:温度计套管、进料管这些内插件,本质上也在起挡板的作用。设计时要把它们算进去,别重复设置导致局部过度阻碍。
挡板搞定,接下来聊聊釜体的几何参数。这里头讲究很多,我挑几个关键的说。
径高比(釜径:液位高度)是最基础的设计参数。低粘度物料,径高比取 1:1.5 到 1:2,釜体修长一些,轴向混合效率更高。高粘度物料反过来,径高比 1:1 到 1:1.5,釜体矮胖,减少离桨远端的混合死角。
桨径与釜径的比值同样关键。标准搅拌工况下,桨径取釜径的 1/3 左右是通用经验值。但这个比值不是死的——高粘度体系为了让桨叶能作用到更远的物料,桨径比往往要加大,有时甚至接近釜径的三分之二。
还有一个很容易翻车的点:搅拌器的安装高度。尤其是圆盘涡轮式桨,安装位置的变化会导致流型从径向流转变为轴向流。研究表明,标准安装高度降低后,90°、60° 和 45° 桨叶发生流型转变的相对安装高度分别为 0.20、0.233 和 0.267。换句话说,同样的搅拌器,装高一点和装低一点,釜内的流动结构可能完全不同。设计时如果只算功率、不看流型,那调试试运行时大概率要傻眼。
聊到这儿,肯定有朋友要问了:这些参数听起来都懂,但实际项目里怎么保证设计出来的方案真的最优?
我的回答是:别凭经验猜,用 CFD 算。
以聚酯反应釜的搅拌优化为例。传统框式搅拌器处理高粘度流体时,轴向流动严重不足,物料分层、壁面附着、釜底沉积是常态。研究团队通过 CFD 模拟,设计了一种框式与螺旋带组合的新型搅拌器,流场变成了“轴向-径向双循环”模式。结果怎么样?混合时间直接缩短了 33%,死区面积减少了约 30%,釜内温差控制在 0.5K 以内,温度均匀性改善了 80% 以上。
再看另一个案例。聚合反应釜内布置了双层螺旋盘管,轴向流搅拌器在盘管附近的混合效果很差——盘管本身就阻碍了流体的通行。CFD 模拟发现这个问题后,团队提出了轴向流桨与大叶片径向流桨的组合方案:大叶片负责在盘管之间产生径向流动,轴向流桨保证整体循环。同时适当增大桨径比,盘管区域的流动明显改善。
这些案例说明什么?CFD 的价值不在于“算得好看”,而在于提前发现你肉眼看不到的问题。死区在哪里、流体走什么路径、盘管附近流速够不够——这些靠经验拍脑袋是拍不出来的。
实验室的小釜搅拌效果完美,放大到生产规模后一塌糊涂——这恐怕是行业里最让人头疼的问题。
放大的核心难点在于:你不可能同时保持所有参数不变。搅拌釜放大的经典矛盾就是——保持单位体积功率(P/V)恒定,叶端线速度会增大;保持叶端线速度恒定,传质能力又会下降。这两个准则本身就是打架的。
怎么选?要看你的工艺过程最依赖什么。
如果是液-液分散或气-液传质,液滴和气泡的大小主要由湍流强度决定,那就保持 P/V 恒定,因为单位体积功率就是湍流强度的量度。如果是剪切敏感体系——比如某些生物发酵或高分子聚合——叶端线速度太高会破坏细胞或分子链,那就必须优先控制叶端速度。
实践中还有一种更务实的做法:先用小试确定最优的 P/V 和叶端速度区间,放大时取两者都能接受的折中方案,再用 CFD 对放大后的釜进行流场验证。如果流场特征与小试基本一致,那放大就算成功了;如果偏差太大,就得回头调整几何参数。
说句掏心窝的话:放大没有万能公式,只有对工艺过程的深刻理解,加上严谨的数值验证。谁要是跟你说“按这个准则套就行”,那要么是外行,要么是忽悠你。
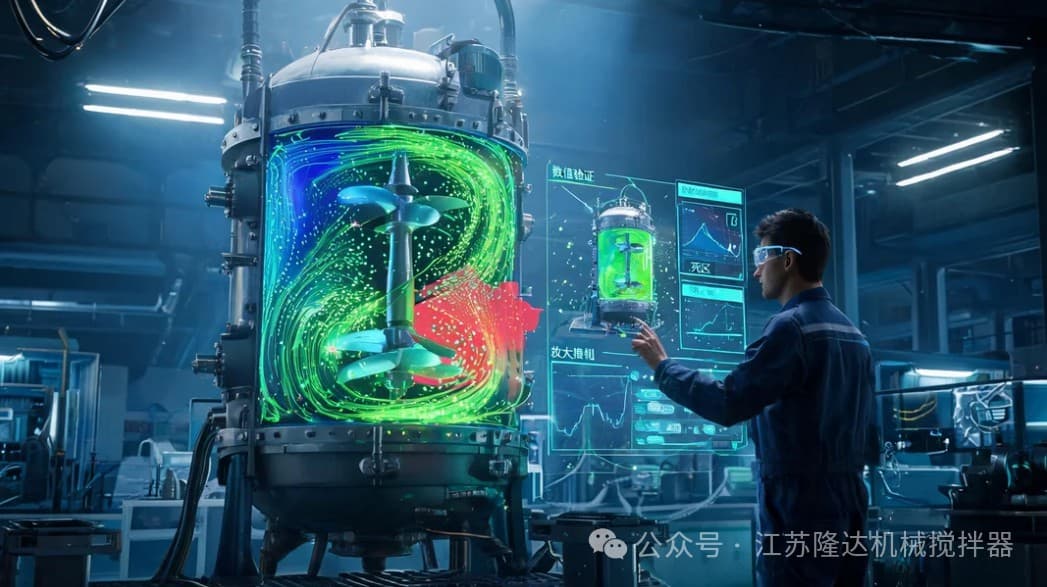 回到开头那句话。搅拌器选型只是冰山一角,水面之下还有挡板布置、几何参数匹配、流场模拟、放大准则选择——每一个环节都在决定最终的搅拌效果。
我的建议很简单:做搅拌设计,别省前期验证的钱。一个 CFD 模拟的费用,跟一次搅拌失败造成的停产损失比,根本不在一个量级上。更重要的是,把搅拌器当作反应釜的核心系统来对待,而不是事后随便拧上去的一个配件。
因为反应釜的搅拌效果好不好,最终决定的是产品质量、产能和能耗——这三样东西,哪一样都输不起。
地址: 南京市高淳区淳溪镇河城大街18号
热线电话: 18951913077
公司邮箱: longda@chinaml.com
025-57886727/3017

We specialize in the design, manufacturing, and sales of various mechanical equipment, including mechanical seals, reducers, agitators (mixing devices), flue damper doors, and ammonia injection grilles
 首页


